
Разборка и сборка серводвигателей: пошаговый процесс восстановления
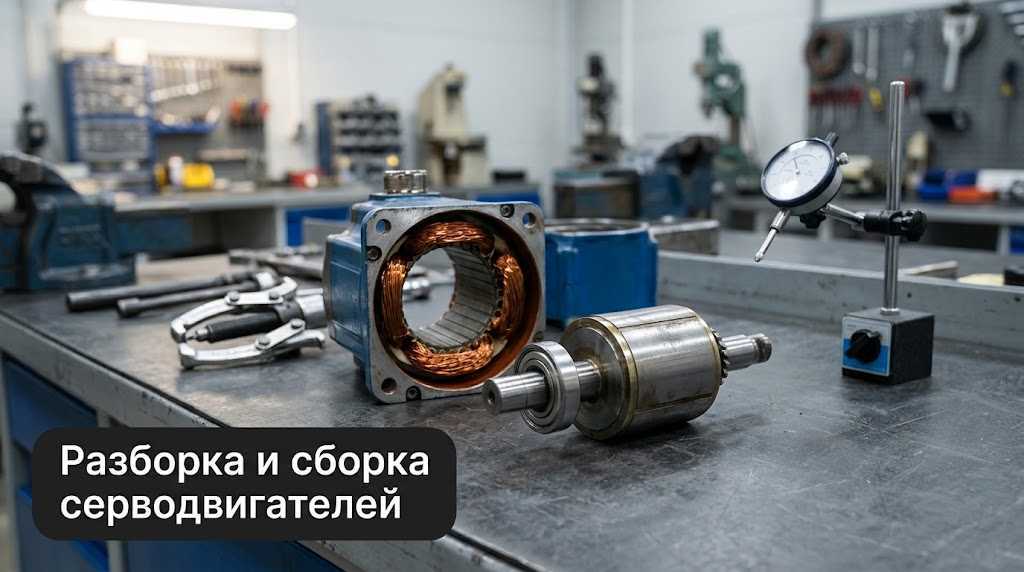
Разборка серводвигателя требует прецизионной точности. Ударный метод разрушает энкодеры и магниты ротора. Мы выполняем безопасную разборку, дефектовку и сборку серводвигателей в Москве. В статье – пошаговый процесс, тепловая посадка подшипников и юстировка датчиков обратной связи.
Автор: инженер Икс Пром Суппорт (X Prom Support). Более десяти лет практической работы с серводвигателями и промышленной электроникой.
Почему нельзя разбирать серводвигатель ударным методом
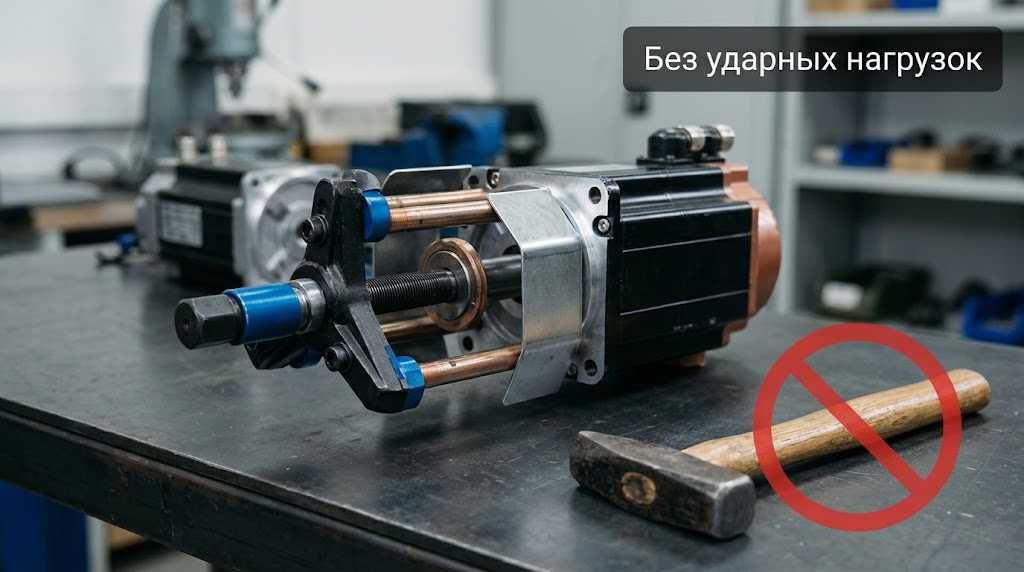
Корпуса и узлы серводвигателей имеют прецизионную посадку с микронными допусками. Молотки и механические клинья вызывают необратимые повреждения сенсоров. Ударная волна мгновенно передаётся на хрупкие элементы измерительной системы.
Риски повреждения энкодеров и магнитов
Импульсные нагрузки деформируют внутреннюю геометрию мотора. Агрегат теряет заводскую соосность и становится непригодным к работе.
- Растрескивание тонкого стеклянного растрового диска энкодера;
- Скалывание хрупких неодимовых магнитов ротора;
- Деформация и задиры на посадочных поясках подшипниковых щитов;
- Осевое смещение измерительного вала относительно оптической головки.
Стандартный слесарный инструмент выводит дорогостоящий мотор из строя за секунды.
Специализированный инструмент
Для сохранения посадочных мест требуется промышленная оснастка. Мы применяем сертифицированное оборудование для плавного демонтажа.
- Прецизионные гидравлические съёмники с равномерным распределением усилия;
- Технологические стапели и направляющие оправки для осевого снятия крышек;
- Защитные экраны от притяжения ферромагнитной стружки;
- Специальные резьбовые фиксаторы для контролируемого расцепления фланцев.
Разборка корпуса проходит без перекосов и радиальных смещений.
Пошаговый процесс разборки
Инженеры разбирают сервомоторы в строгой последовательности. Первичная разборка идёт на чистом участке – абразив не попадает внутрь.
Демонтаж крышек и извлечение ротора
Каждая операция требует контроля зазора между ротором и статором. Магнитное поле стремится притянуть ротор к стенкам магнитопровода.
- Снятие клеммных разъёмов и отсоединение сигнального блока энкодера;
- Пошаговое ослабление и демонтаж крепежа торцевых крышек;
- Плавное осевое извлечение ротора с немагнитными проставками;
- Изоляция медных обмоток статора от металлической пыли.
Контакт постоянных магнитов с пакетом пластин статора исключён.
Дефектовка узлов
После разделения мотора начинается инструментальная ревизия. Специалисты оценивают остаточный ресурс каждого элемента.
- Проверка радиального люфта и состояния дорожек качения подшипников;
- Визуальный и аппаратный осмотр изоляции лобовых частей обмотки;
- Контроль клеевого шва и целостности магнитов ротора;
- Проверка оптических элементов и плат датчика обратной связи.
После дефектовки инженер формирует перечень деталей для обязательной замены.
Замена подшипников: тепловая посадка
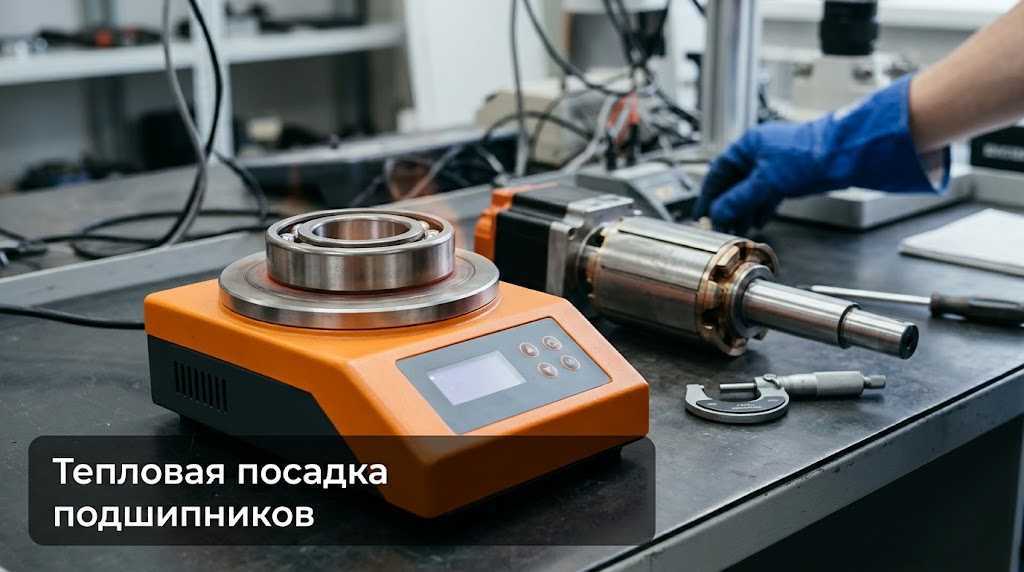
Механическая запрессовка на холодный вал повреждает беговые дорожки. Для сохранения ресурса прецизионных пар применяется контролируемое расширение.
Индукционный нагрев
Индукционный нагреватель плавно доводит внутреннее кольцо до температуры монтажа. Кольцо садится на шейку вала без применения силы.
- Равномерный индукционный нагрев кольца до +100…+110 °C;
- Очистка и инструментальный замер шероховатости посадочных шеек;
- Точная дозировка высокоскоростной синтетической смазки;
- Запрет на ударную напрессовку и механические набойки.
Посадка происходит легко под собственным весом до упорного буртика.
Контроль после посадки
После остывания металла узел проходит геометрический контроль. Инженеры проверяют отсутствие внутренних зажимов шариков.
- Проверка легкости и равномерности вращения колец без заеданий;
- Замер радиального и торцевого биения установленного подшипника;
- Контроль осевого теплового зазора после полного остывания.
Правильный монтаж обеспечивает расчётный ресурс подшипника в тяжёлых условиях.
Сборка и юстировка
Финишная сборка возвращает мотору заводские параметры. Главная задача этапа – синхронизировать ротор с измерительной системой.
Установка энкодера и фазировка
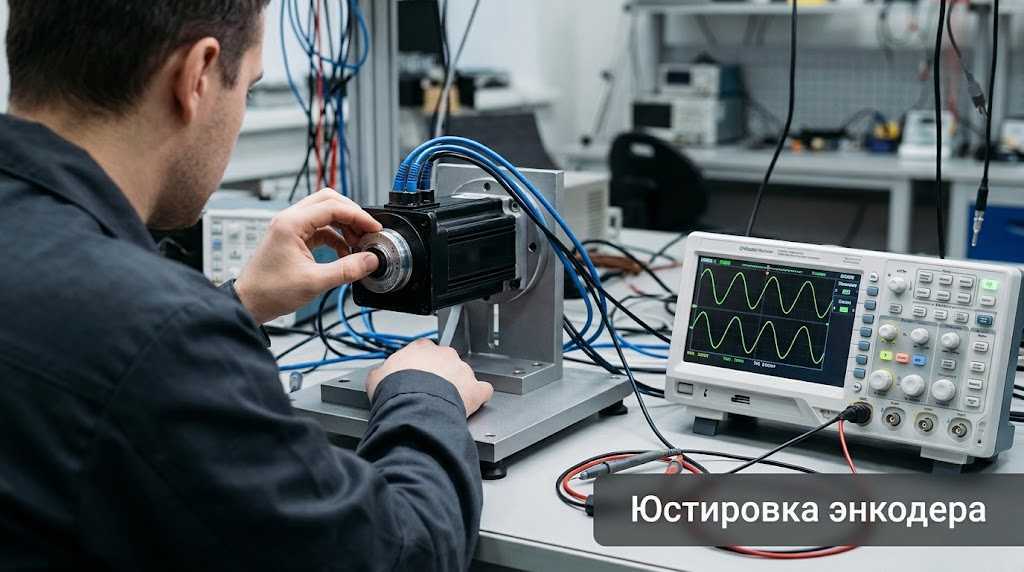
Механическая фиксация датчика не гарантирует запуск. Требуется электронная привязка сигналов к противо-ЭДС мотора.
- Выставление аппаратной нулевой метки (Zero Mark) датчика положения;
- Осциллографирование квадратурных каналов и синусно-косинусных дорожек;
- Синхронизация угла коммутации фаз с данными энкодера;
- Программная запись смещения угла в память цифрового датчика.
Сервоусилитель сразу распознаёт положение вала без рывков при старте.
Контроль биения вала
Геометрическое отклонение выходного конца вала разрушает муфту редуктора. Мотор проверяется на специализированной плите.
| Параметр | Допуск |
|---|---|
| Радиальное биение выходного конца вала | ≤ 0.01-0.015 мм |
| Торцевое биение центрирующего пояска | ≤ 0.01-0.015 мм |
| Цена деления индикатора | 0.001 мм |
Финальный замер подтверждает соответствие механических параметров нормам ISO и DIN.
Документация после ремонта
После испытаний сервисный центр оформляет полный комплект отчётности. Заказчик получает прозрачное подтверждение ресурса мотора.
- Паспорт-протокол ремонта с перечнем заменённых узлов;
- Протокол динамической балансировки ротора с графиками вибраций;
- Гарантийный талон со сроком 12 месяцев на агрегат.
Документы гарантируют прозрачность восстановительных процедур для главного механика.
Подробнее о комплексном восстановлении сервосистем читайте в статье «Восстановление серводвигателей и сервосистем».
Почему выбирают Икс Пром Суппорт
Лаборатория оснащена стендами для деликатной работы с сервомоторами станков ЧПУ. Мы строго соблюдаем регламенты производителей.
- Безопасная разборка без ударных нагрузок и повреждения магнитов;
- Тепловая посадка подшипников с индукционным нагревом;
- Электронная юстировка любых типов датчиков обратной связи;
- Гарантия 12 месяцев на отремонтированный узел;
- Испытательная лаборатория в Москве и приём моторов со всей России.
Специалисты Икс Пром Суппорт качественно восстанавливают серводвигатели. Время простоя оборудования сокращается.
FAQ
Ниже – ответы на частые вопросы начальников цехов и сервисных инженеров.
1. Можно ли разобрать серводвигатель самостоятельно?
Самостоятельная разборка без стапелей приводит к растрескиванию стекла энкодера и повреждению магнитов. Восстановление после кустарного вмешательства обходится дороже.
2. Почему нельзя использовать молоток?
Ударные нагрузки скалывают неодимовые магниты и разрушают дорожки подшипников. Для разборки допустимы только гидравлические съёмники и стапели.
3. Как проходит тепловая посадка подшипников?
Подшипник разогревается индукционным нагревателем до +100…+110 °C. Затем он свободно надевается на шейку вала до упора.
4. Что такое юстировка энкодера при сборке?
Это электронное совмещение нулевой точки датчика с полюсами магнитов ротора. Без фазировки привод не сформирует плавный момент.
5. Какие допуски биения вала?
Для прецизионных серводвигателей ЧПУ радиальное биение не превышает 0.01-0.015 мм. Измерения фиксируются индикатором часового типа.
6. Какая гарантия на разборку и сборку?
Мы даём гарантию 12 месяцев на весь комплекс работ и заменённые детали. Условия фиксируются в договоре и талонe.
Оставьте заявку на разборку и сборку серводвигателей – инженеры Икс Пром Суппорт проведут бесплатную диагностику и назовут точную стоимость. Перейти на страницу контактов