
Комплексный ремонт промышленных пультов управления: от диагностики до восстановления
Отказ пульта управления останавливает производственную линию быстрее, чем любой другой элемент автоматики. При этом 60 – 70% дефектов связаны не с электроникой, а с механикой органов ввода: износом дорожек джойстиков, деградацией мембранных клавиатур и микрообрывами в кабельных жгутах. Ниже – инженерный разбор причин отказов и протоколы восстановления, которые не сводятся к «замене кнопки».
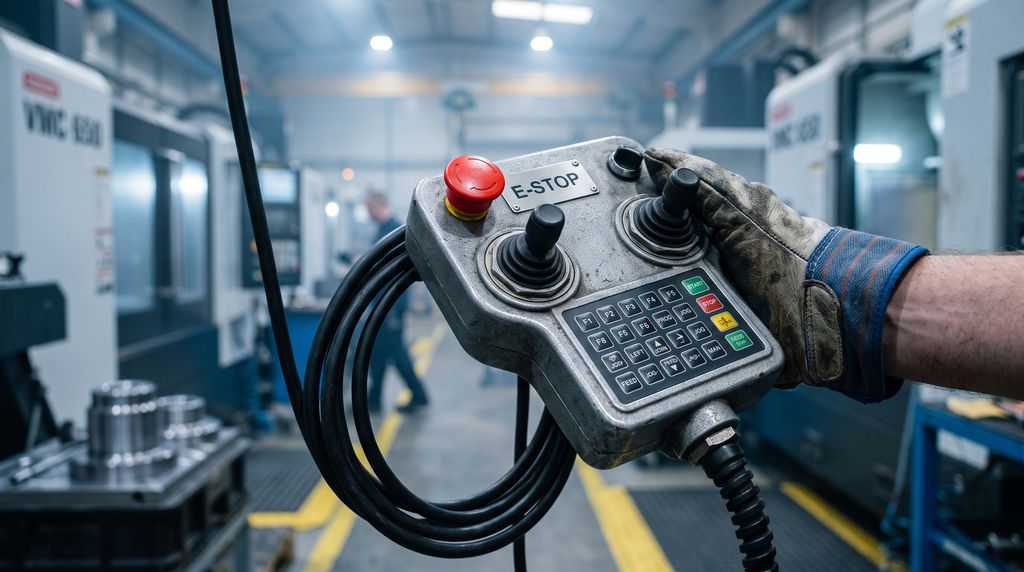
Классификация промышленных пультов управления
Методика восстановления пульта определяется четырьмя факторами: способом монтажа, типом канала связи, классом защиты корпуса и степенью интеграции в систему ЧПУ или SCADA. Ошибка в определении хотя бы одного из них приводит к неверной диагностике – например, попытке ремонтировать радиопульт по методике проводного.
По способу монтажа
- Щитовые (встраиваемые) – монтируются в шкаф автоматики, работают в связке со SCADA, ремонт чаще всего компонентный (платы, модули ввода-вывода).
- Подвесные на кабельном токопроводе – пульт перемещается вместе с оператором вдоль линии; ключевая проблема – износ жгута и разъёмов, а не электроники.
- Носимые (радио) – оператор свободен в перемещении; диагностика смещается в ВЧ-тракт и герметичность корпуса.
По каналу связи
- Проводные – протоколы RS-422, CAN, Profibus, опторазвязка, экранированные жгуты.
- Беспроводные – ВЧ-диапазон, цифровое кодирование сигнала, привязка EEPROM-ключей, дальность до 100 метров.
По условиям эксплуатации
- Общепромышленные – IP54, стандартные цеха.
- Влагозащищённые – IP65/IP67, агрессивные среды, масляный туман, СОЖ.
- Взрывозащищённые – маркировка Ex, нефтегазовая отрасль, химические производства, угольные шахты.
По степени интеграции
- Автономные пульты с собственной логикой;
- Интегрированные в SCADA-системы;
- Встраиваемые в стойки ЧПУ Siemens, Fanuc, ABB.
Почему пульты выходят из строя
Статистика отказов зависит от типа пульта. У подвесных моделей на первом месте – механика жгута и органов ввода. У щитовых – деградация пайки и источников питания. У радиопультов – рассинхронизация канала и потеря герметичности. Программные сбои (сброс параметров, конфликты адресов) встречаются реже и обычно связаны с нарушением прошивки контроллера.
Однако за этими общими формулировками скрываются специфические дефекты, которые определяют методику ремонта.
Специфические дефекты органов ввода и интерфейсов
Аналоговые джойстики и манипуляторы. Наиболее уязвимый элемент – резистивные и ёмкостные дорожки, по которым считывается положение оси. Со временем проводящий слой истирается, появляются «мёртвые зоны» и скачки сопротивления. Это приводит к плавающему сигналу: оператор отпускает джойстик, а станок продолжает движение, или ось дёргается при плавном перемещении. Замена кнопки в таком случае не решает проблему – требуется диагностика самого потенциометра или ёмкостного сенсора.
Матричные и мембранные клавиатуры. В цехах с высокой концентрацией масляного тумана и СОЖ токопроводящие дорожки мембран деградируют значительно быстрее, чем при нормальных условиях. Масло и охлаждающая жидкость проникают под верхний слой, окисляют дорожки и вызывают залипание или ложные срабатывания клавиш.
Кабельные жгуты и разъёмы. В подвесных пультах кабель постоянно изгибается при перемещении оператора вдоль линии. Микротрещины пайки в разъёмах и внутренние обрывы жил проявляются не постоянно, а только при определённом угле натяжения. Это создаёт «плавающие» неисправности, которые сложно воспроизвести на стенде без имитации реальных условий эксплуатации.
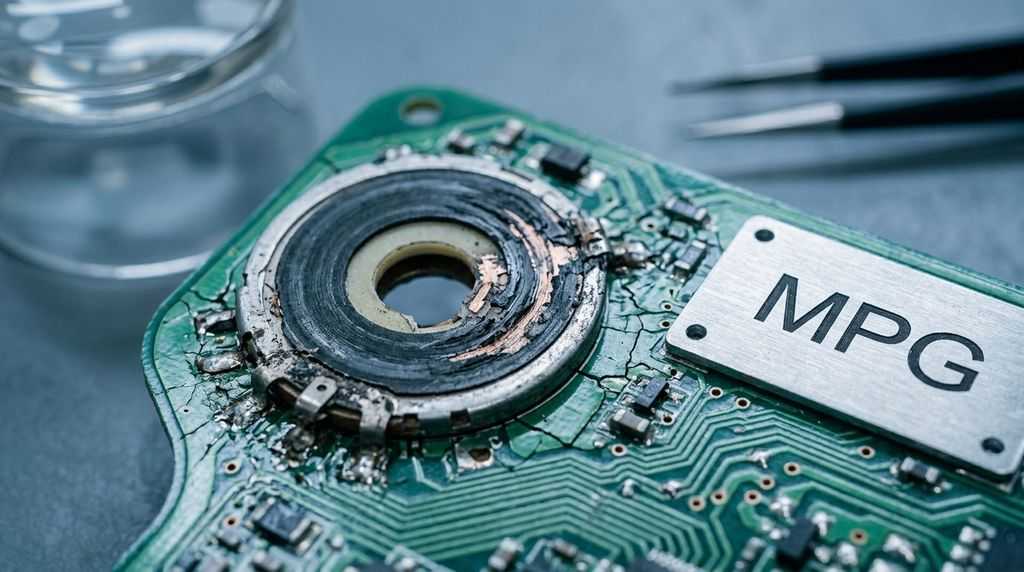
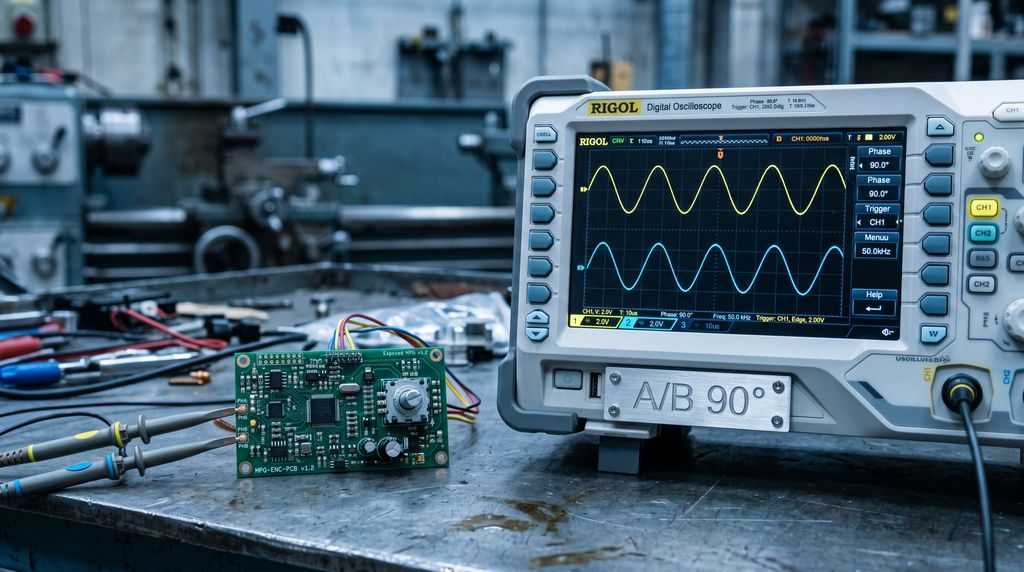
Маховики ЧПУ (MPG/Handwheel). Генератор импульсов на основе оптической пары теряет чёткость сигнала при загрязнении или износе диска. Сигналы A, /A, B, /B (дифференциальный выход RS-422) могут иметь нарушенный фазовый сдвиг 90°, что приводит к сбоям позиционирования при ручном перемещении осей.
Безопасность: обязательная проверка цепи аварийного останова (E-Stop)
Пульт может исправно передавать команды управления, но если контакт аварийной кнопки залип или цепь безопасности нарушена, станок не остановится в критический момент. Это прямое нарушение норм охраны труда.
При восстановлении пульта обязательна ревизия цепи безопасности (safety-цепи):
- Проверка двухканальных контактов безопасности кнопки «Грибок» (E-Stop). Оба канала должны размыкаться независимо и одновременно.
- Измерение сопротивления перехода под нагрузкой – контакт не должен иметь значимого переходного сопротивления даже при длительной эксплуатации.
- Проверка функции механической самоблокировки – кнопка после нажатия должна оставаться в фиксированном положении до принудительного сброса.
- Контроль целостности цепи безопасности от пульта до модуля ЧПУ или промежуточного реле безопасности.
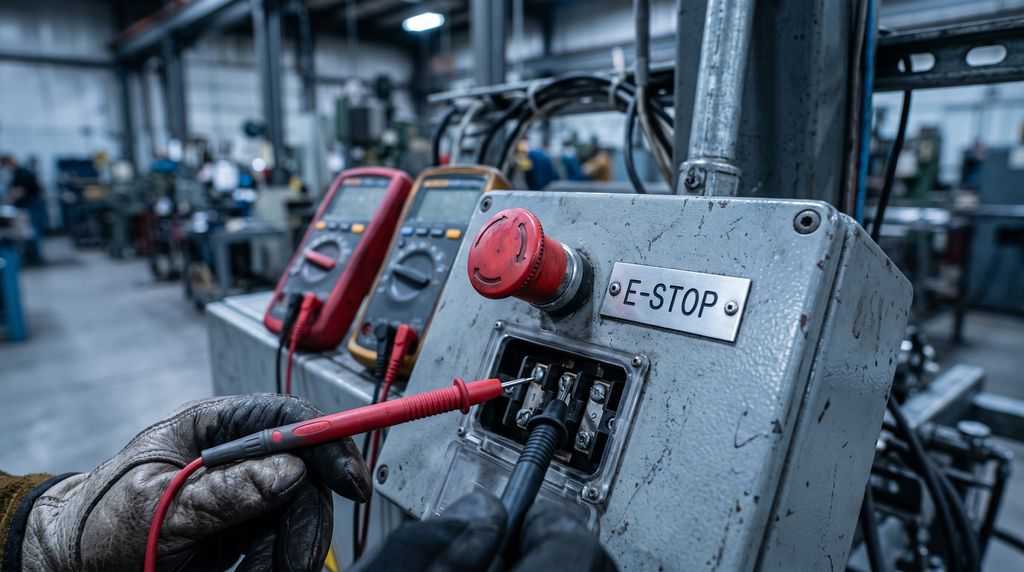
Пренебрежение этим протоколом превращает отремонтированный пульт в источник потенциальной аварии.
Ограничения применимости: проводные и беспроводные системы
Ремонт проводного подвесного пульта и радиопульта – принципиально разные задачи. Заказчик, ожидающий «простого ремонта кнопок», может не учитывать специфику радиочастотного тракта.
Проводные подвесные пульты (станочные ЧПУ, тельферные посты) требуют диагностики целостности жгутов, проверки протоколов шин передачи (RS-422, CAN, Profibus), контроля опторазвязки и экранирования. Подробнее о восстановлении таких систем – в статье «Ремонт стоек ЧПУ».
Беспроводные радиопульты (Hetronic, HBC-radiomatic, Telecrane) требуют иного подхода: диагностика ВЧ-модулей, согласование антенн, контроль ухода несущей частоты кварцевого генератора, проверка рассинхронизации пары «передатчик–приёмник», привязка EEPROM-ключей радиоканала, контроль герметичности корпуса (IP65/IP67).
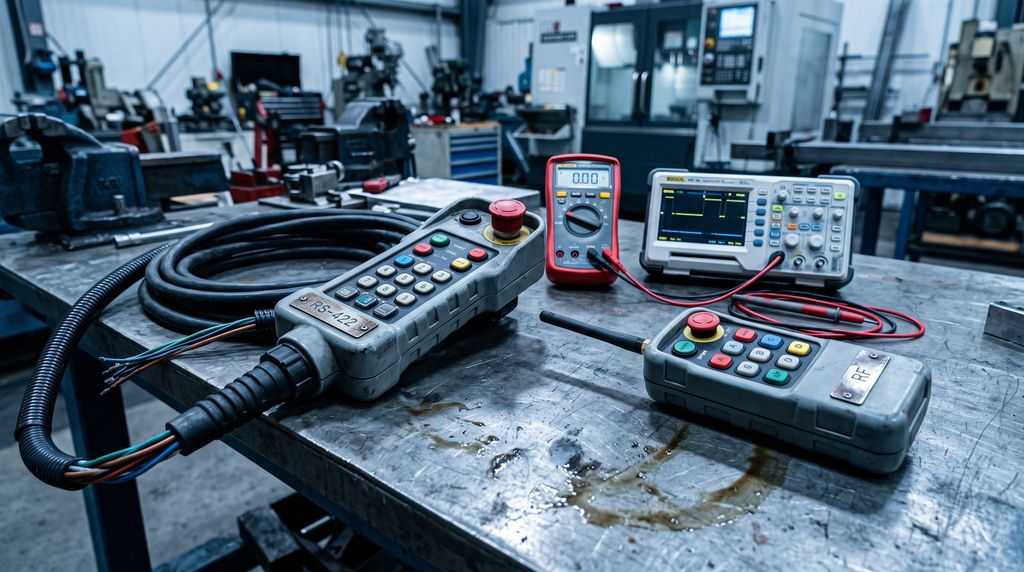
Попытка ремонтировать радиопульт по методике проводного – путь к возврату оборудования с теми же симптомами.
Методика профессионального восстановления
Этап 1. Дефектовка
- Проверка сигналов энкодера MPG на осциллографе (фазовый сдвиг A/B – 90°);
- Измерение линейности потенциометров джойстиков по всей длине хода;
- Тест кабельных шлейфов на изгиб под рабочим током;
- Контроль сопротивления изоляции;
- Проверка двухканальных контактов E-Stop под нагрузкой;
- Контроль несущей частоты кварцевого генератора и уровня сигнала в паре «передатчик–приёмник» (для RF-моделей).
Этап 2. Восстановление
- Очистка контактных групп в УЗ-ванне с последующим контролем переходного сопротивления;
- Восстановление проводящего слоя дорожек джойстиков или замена сенсора;
- Реболлинг BGA-компонентов на плате согласования сигналов – см. «Ремонт электронных плат»;
- Обновление прошивки контроллера с проверкой контрольной суммы;
- Привязка EEPROM-ключей радиоканала, согласование антенн;
- Замена уплотнителей и сальников.
Этап 3. Выходной контроль
- Полный опрос матрицы клавиш и всех ступеней джойстиков через сервисный контроллер;
- Контроль реакции индикации (светодиоды, зуммер) на каждый режим;
- Верификация интерфейсов RS-422, CAN, Profibus на стенде-эмуляторе;
- Проверка стабильности радиоканала при экранировании.
Контрольные метрики при дефектовке и выходном контроле
Возврат пульта в эксплуатацию без инструментальной проверки – риск повторного отказа. Используйте конкретные критерии:
- Энкодер MPG/Handwheel: проверка сигналов A, /A, B, /B на осциллографе – фазовый сдвиг между A и B должен составлять 90°.
- Потенциометры джойстиков: проверка линейности выходного сопротивления или напряжения по всей длине хода.
- Кабельный шлейф: тест на изгиб под рабочим током для выявления микрообрывов, которые проявляются только при определённом угле натяжения.
- Изоляция кабеля: измерение сопротивления изоляции.
- Усилие нажатия клавиш: контроль тактильных характеристик в пределах допустимого диапазона.
Выходной функциональный контроль без подключения к станку
Проверка пульта только на объекте – риск возврата оборудования, если микросхема приемопередатчика интерфейса (RS-422, CAN, Profibus) неисправна и пульт не распознаётся системой ЧПУ.
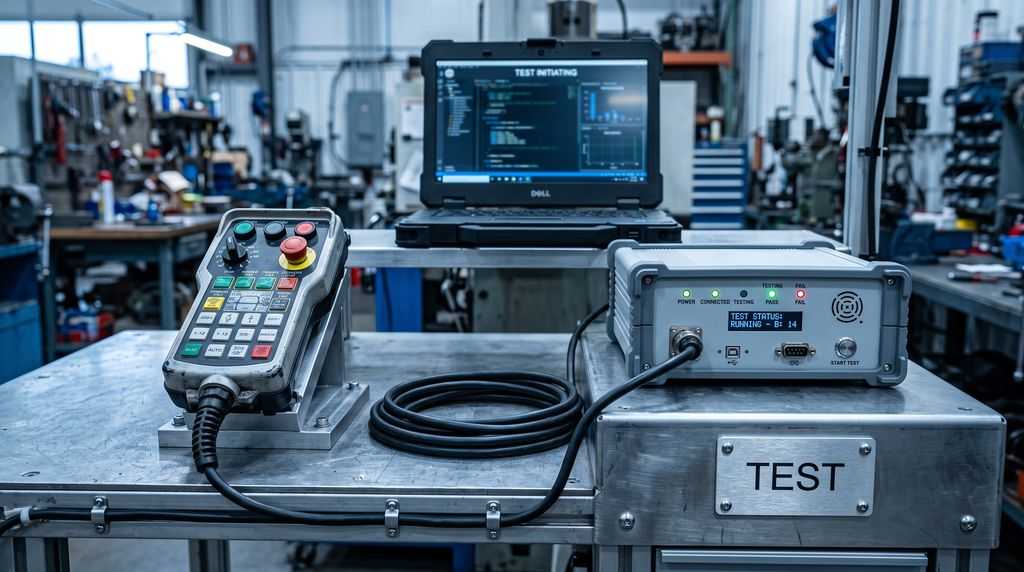
Для выходного контроля используется тестовый стенд-эмулятор:
- опрос всех клавиш и ступеней джойстиков через сервисный софт или контроллер;
- проверка реакции светодиодной индикации и зуммера;
- проверка стабильности радиоканала при экранировании (для RF-моделей);
- верификация интерфейсов связи RS-422, CAN, Profibus.
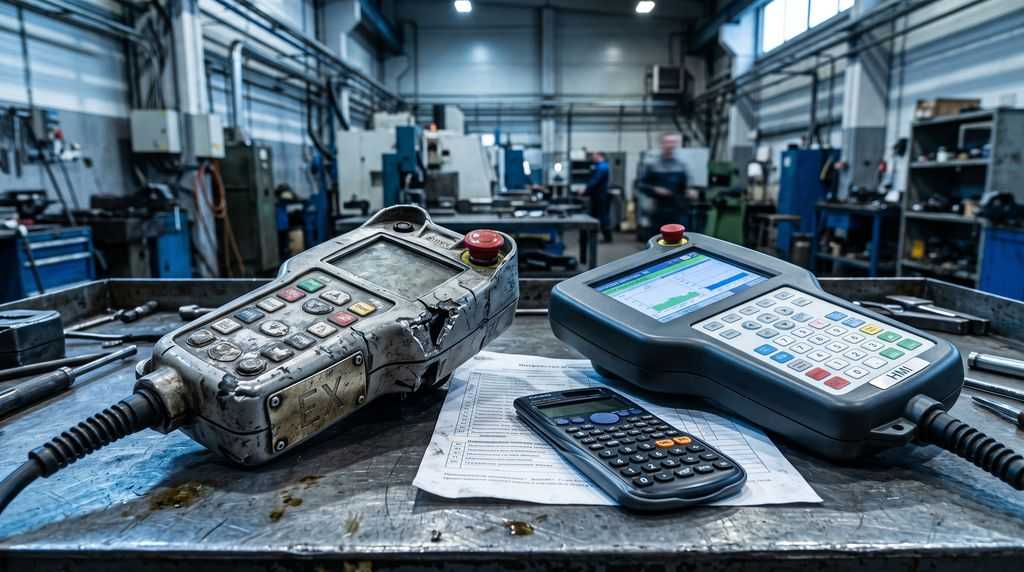
Для пультов со встроенными графическими экранами и мембранными панелями ввода отдельно проверяется работоспособность дисплея – см. «Ремонт панелей оператора (HMI)».
Когда ремонт нецелесообразен
Дешевле заменить пульт целиком:
- механическое разрушение корпуса взрывозащищённого исполнения (Ex);
- отсутствие в продаже редких многокоординатных джойстиков для устаревших моделей;
- повреждение лицевой панели со встроенным графическим дисплеем, не подлежащим замене.
Компонентный ремонт оправдан:
- пульты с дорогими станочными терминалами Siemens, Fanuc;
- пульты со встроенными дисплеями и мембранными панелями ввода;
- устройства, снятые с производства, но критические для производственного процесса.
Регламент герметизации после ремонта
Для предотвращения повторного отказа от попадания токопроводящей пыли и технологических жидкостей обязательна замена:
- резиновых уплотнителей клавиш;
- уплотнений штоков джойстиков;
- сальников кабельных вводов.
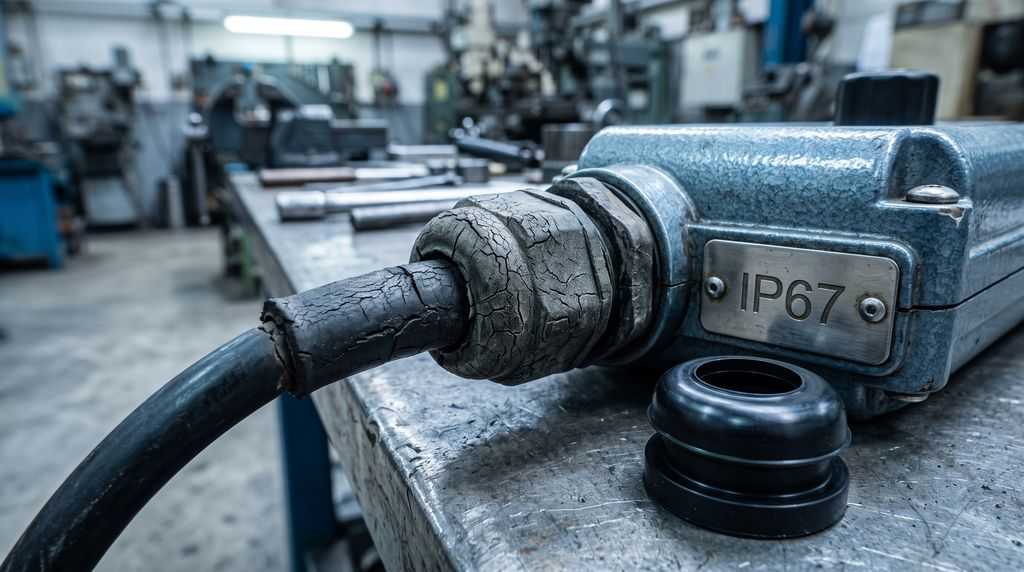
Контроль герметичности обязателен для пультов класса IP65/IP67 и взрывозащищённых исполнений.
Профилактические мероприятия
Для продления срока службы пультов управления рекомендуется:
- Регулярно проводить техническое обслуживание;
- Использовать защитные чехлы в агрессивных средах;
- Контролировать состояние аккумуляторных батарей;
- Своевременно обновлять программное обеспечение;
- Обеспечивать правильные условия хранения резервного оборудования.
Часто задаваемые вопросы (FAQ)
Почему джойстик пульта даёт рывки при плавном перемещении оси?
Причина – износ резистивных или ёмкостных дорожек, по которым считывается положение. Проводящий слой истирается, появляются скачки сопротивления. Замена кнопки не помогает – нужна диагностика самого потенциометра или ёмкостного сенсора.
Как проверить цепь аварийного останова (E-Stop) при ремонте пульта?
Обязательна проверка двухканальных контактов безопасности кнопки «Грибок», измерение сопротивления перехода под нагрузкой, проверка механической самоблокировки и контроль целостности safety-цепи до модуля ЧПУ или промежуточного реле безопасности.
Чем ремонт радиопульта отличается от ремонта проводного пульта?
Радиопульт требует диагностики ВЧ-модулей, согласования антенн, контроля ухода несущей частоты кварца, проверки рассинхронизации пары «передатчик–приёмник» и привязки EEPROM-ключей. Проводной пульт – это целостность жгутов, протоколы шин (RS-422, CAN, Profibus) и опторазвязка.
Можно ли проверить пульт без подключения к станку?
Да, с помощью тестового стенда-эмулятора: опрос клавиш и ступеней джойстиков через сервисный софт, проверка светодиодной индикации и зуммера, проверка стабильности радиоканала при экранировании, верификация интерфейсов RS-422, CAN, Profibus.
Когда дешевле заменить пульт, а не ремонтировать?
Замена целесообразна при механическом разрушении корпуса взрывозащищённого пульта, отсутствии редких многокоординатных джойстиков для устаревших моделей, повреждении лицевой панели со встроенным дисплеем. Компонентный ремонт оправдан для дорогих станочных терминалов Siemens/Fanuc и устройств, снятых с производства.
Сервисные услуги «X Prom Support»
- Дефектовка с инструментальными метриками (осциллограф, тест на изгиб, проверка E-Stop);
- Компонентный ремонт с заменой дорожек джойстиков и BGA-пайкой;
- Выходной контроль на стенде-эмуляторе без подключения к станку;
- Восстановление радиоканала: привязка EEPROM, согласование антенн, контроль несущей.
В работе – пульты и терминалы Siemens, Fanuc, ABB, Schneider Electric, Omron, а также радиосистемы Hetronic, HBC-radiomatic и Telecrane.
Восстановление пульта – это не замена кнопок, а работа с измерительными приборами, документацией производителя и протоколами выходного контроля. Если пульт критичен для производственного процесса, передавайте его в сервис с дефектовкой по инструментальным метрикам.
Дефектовка включает проверку энкодера MPG на осциллографе, тест жгута на изгиб под током и ревизию двухканальной цепи E-Stop. По результатам – протокол выходного контроля. Оставьте заявку на «Ремонт промышленных пультов управления» на сайте или по телефону для получения подробной консультации.
Необходима помощь?
Нажимая на кнопку, вы соглашаетесь с Политикой обработки персональных данных