
Современные методы и практики в обслуживании промышленного оборудования
Современное техническое обслуживание промышленных систем вышло за рамки планово-предупредительных ремонтов. Ключевой сдвиг – переход от календарного ТО к стратегиям, основанным на фактическом состоянии оборудования (CBM/PdM). Такой подход позволяет использовать остаточный ресурс узлов, планировать ремонты в технологические окна и избегать катастрофических отказов. Однако внедрение предиктивного обслуживания требует понимания физики деградации, категорирования парка по критичности (RCM/FMEA) и инвестиций в измерительную базу. Ниже – инженерный разбор стратегий ТОиР, порогов неразрушающего контроля и пошаговый алгоритм перехода на современную модель обслуживания.
Значение технического обслуживания
Целенаправленное и планомерное обслуживание техники играет важнейшую роль в обеспечении стабильности производственных процессов. Оно помогает избежать серьезных сбоев, которые могут привести к временным остановкам производства и значительным финансовым потерям. Своевременная диагностика и устранение мелких неисправностей поддерживают оборудование в оптимальном состоянии и продлевают срок его службы.
Однако само по себе наличие регламента ТО не гарантирует надёжность. Ключевой вопрос – какая стратегия обслуживания выбрана для конкретного узла и насколько она соответствует физике его деградации.
Физика отказов и кривая Басина
Выбор метода обслуживания не может быть универсальным – он определяется характером износа конкретного узла. Классическая модель надёжности описывается кривой Басина (bathtub curve), которая выделяет три периода жизни оборудования:
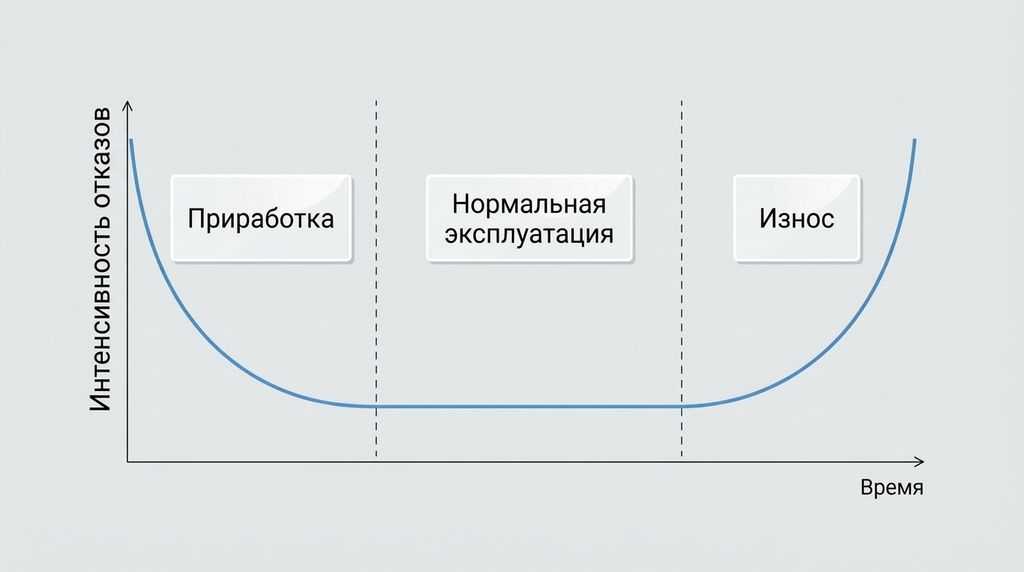
- Период приработки – повышенная интенсивность отказов из-за скрытых дефектов производства, ошибок монтажа, транспортировки. Именно поэтому планово-календарная замена исправных электронных компонентов (конденсаторов, вентиляторов, реле) может привести к всплеску отказов: новый блок входит в зону приработки, а не в зону нормальной эксплуатации.
- Период нормальной эксплуатации – интенсивность отказов минимальна и практически постоянна. Здесь случайные отказы не связаны с возрастом, и календарное ТО не даёт выигрыша.
- Период износа – интенсивность отказов резко растёт из-за деградации (износ подшипников, старение изоляции, усталость металла). Здесь эффективно предиктивное обслуживание.
Практический вывод для главного инженера:
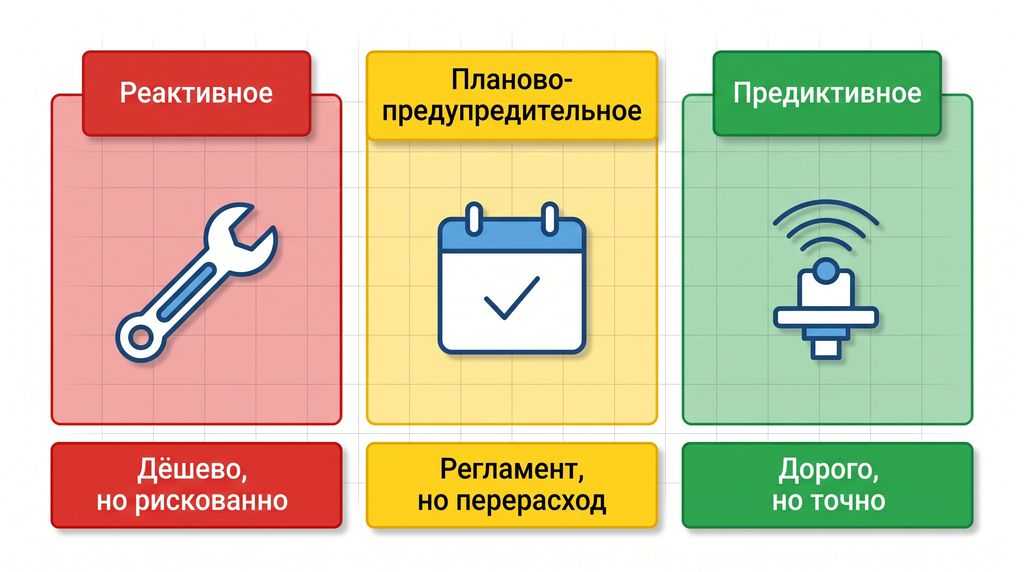
- Реактивное ТО (Run-to-Failure) допустимо только для некритичных узлов с низкой стоимостью отказа.
- Планово-предупредительное ТО (ППР/TBM) снижает аварийность, но преждевременно расходует ресурс и само создаёт риск ранних отказов после каждой переборки.
- Предиктивное ТО (PdM/CBM) позволяет использовать остаточный ресурс и планировать ремонт в технологические окна, но требует инвестиций в измерительную базу.
Ключевой тезис: нельзя применять одну стратегию ко всему парку. Сначала – категорирование, затем – выбор метода.
Сравнение стратегий ТОиР
| Критерий | Реактивное (Run-to-Failure) | Планово-предупредительное (ППР/TBM) | Предиктивное (PdM/CBM) |
|---|---|---|---|
| Начальные затраты | Низкие | Средние | Высокие |
| Риск катастрофического простоя | Максимальный | Средний | Минимальный |
| Использование ресурса узла | До отказа | Преждевременная замена | Максимальное |
| Вторичные разрушения | Высокие | Возможны | Минимальные |
| Требования к персоналу | Реактивный ремонт | Регламентные работы | Аналитика данных |
| Когда применять | Класс C | Класс B | Класс A |
Барьеры внедрения предиктивного обслуживания (Industry 4.0)
Переход на PdM – это не покупка датчиков, а инфраструктурный проект. На практике предприятия сталкиваются со следующими сложностями:
| Барьер | В чём проблема | Что нужно предусмотреть |
|---|---|---|
| Измерительная база | Вибродатчики, датчики температуры, анализаторы масла требуют корректной установки и заземления | Монтаж по ISO 10816, защита от электромагнитных помех |
| Передача данных | Разнородные протоколы, устаревшие контроллеры | Промышленные протоколы MQTT, OPC UA, шлюзы |
| Интеграция с SCADA/MES | Данные не попадают в существующие системы | Настройка тегов, историзация, единое время |
| Фильтрация шумов | Ложные тревоги из-за вибрации соседних агрегатов | Настройка порогов, спектральная фильтрация |
| Аналитика | Дорогое ПО и отсутствие квалифицированных аналитиков данных | Обучение персонала, пилотные модели под конкретный станок |
| Организационный | Приборы куплены, но не интегрированы в ежедневные технологические карты | Регламент регулярных замеров, ответственность |
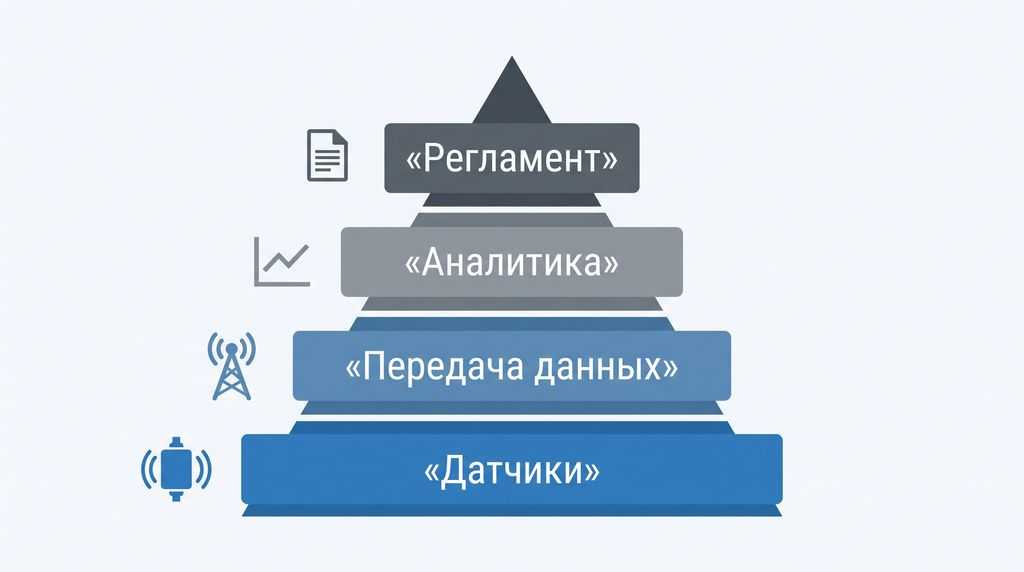
Важно: без обучения математических моделей под конкретный станок и базовой калибровки даже дорогая система мониторинга даёт «мусорные» данные и дискредитирует саму идею PdM.
Матрица критичности: где PdM оправдан, а где – нет
Не всё оборудование заслуживает предиктивного мониторинга. Классический подход RCM (Reliability-Centered Maintenance – обслуживание, ориентированное на надёжность) и FMEA-анализ (Failure Mode and Effects Analysis – анализ видов и последствий отказов) позволяют разделить парк на классы:
| Класс | Описание | Примеры | Рекомендуемая стратегия |
|---|---|---|---|
| A – критические | Отказ вызывает останов производства, угрозу безопасности, большие потери | Приводы прокатного стана, компрессоры, турбины, главные насосы | PdM/CBM: вибромониторинг, тепловидение, MCSA, анализ масел |
| B – важные | Отказ снижает производительность, но есть резерв | Вспомогательные насосы, вентиляторы, конвейеры | ППР + выборочный мониторинг |
| C – некритические | Отказ не влияет на производство или быстро устраним | Ненагруженные насосы, осветительное оборудование | Реактивное ТО (Run-to-Failure) |
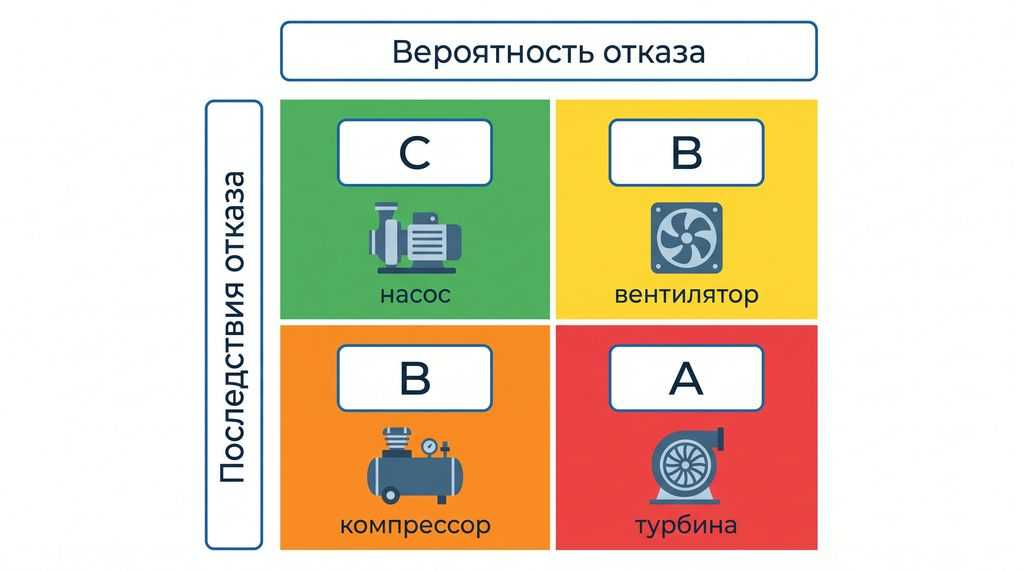
Типичная ошибка: установка дорогих систем вибромониторинга на вспомогательные ненагруженные насосы при отсутствии контроля на критических приводах. Бюджет распределяется нерационально.
Правило: сначала карта критичности, потом – оснащение. Деньги должны идти туда, где отказ дороже мониторинга.
Инженерный инструментарий неразрушающего контроля (NDT)
Обзорные методы без пороговых значений бесполезны для персонала. Ниже – сводная таблица с конкретными диапазонами контроля.
| Метод | Что выявляет | Измеряемый параметр | Порог / зона |
|---|---|---|---|
| Вибродиагностика | Дисбаланс ротора, несоосность валов, дефекты дорожек и тел качения подшипников | СКЗ виброскорости | ГОСТ ИСО 10816: зоны A, B, C, D (мм/с) |
| Тепловизионный контроль | Переходное сопротивление в силовых шкафах, перегрев полупроводников, подшипниковых щитов, обмоток | Превышение температуры ΔT | ΔT > 10 – 30 °C относительно аналогов / нормы |
| Анализ тока электродвигателя (MCSA) | Обрыв стержней беличьей клетки, эксцентриситет воздушного зазора | Спектральный анализ высших гармоник тока | Отклонение от эталонного спектра |
| Анализ масел | Износ пар трения, загрязнение, обводнение | Металлы в пробе (ppm), вязкость, кислотное число | По паспорту масла и статистике |
| Акустическая эмиссия | Трещины, утечки, начало разрушения | Уровень сигнала, дБ | По эталону для узла |
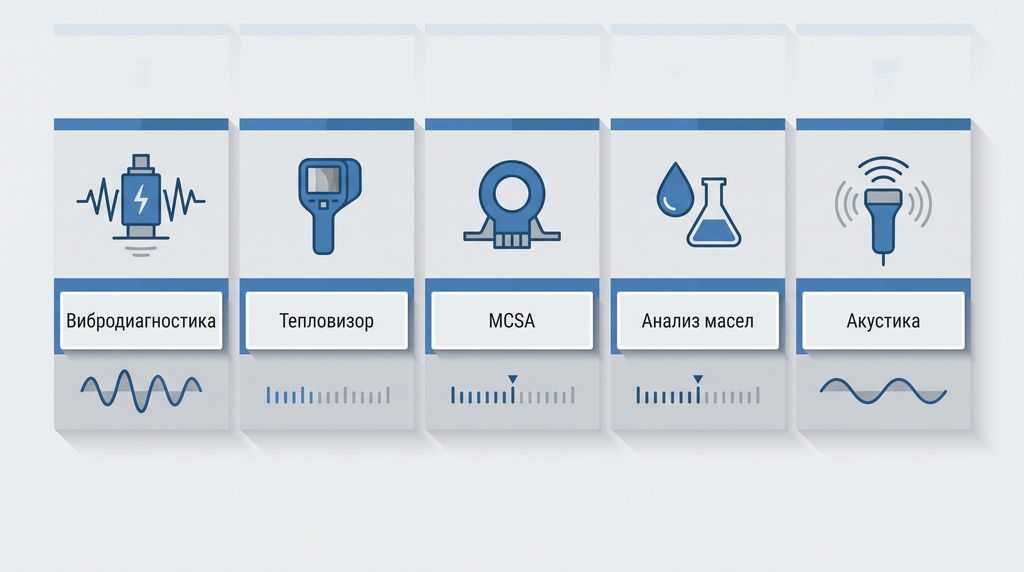
Практика: персонал должен знать пороги браковки, иначе момент зарождения дефекта упускается. Таблица вывешивается в технологической карте ТО.
Алгоритм перехода службы главного механика/энергетика на современную модель ТОиР
Внедрение заканчивается не покупкой приборов, а изменением ежедневных регламентов. Пошаговый план:
- Аудит парка оборудования – инвентаризация оборудования, сбор статистики отказов и простоев.
- Карты критичности – категорирование по RCM / FMEA (классы A, B, C).
- Выбор пилотного участка – один критический агрегат, где эффект заметен быстро.
- Оснащение контрольно-измерительной базой – датчики, приборы, ПО, интеграция с SCADA / MES.
- Регламент регулярных замеров – технологические карты, периодичность, ответственные.
- Обучение персонала – не только замерам, но и интерпретации трендов.
- Оценка окупаемости (ROI) – сокращение аварийных простоев, снижение затрат на преждевременные замены.
- Тиражирование – перенос модели на остальные классы A и B.
Критерий успеха: приборы не пылятся на складе КИПиА, а данные из них влияют на планирование ремонтов.
Часто задаваемые вопросы
Чем предиктивное обслуживание отличается от планово-предупредительного?
Планово-предупредительное ТО (ППР) выполняется по календарю, независимо от фактического состояния узла. Предиктивное (PdM) – по данным мониторинга: вибрации, температуры, тока, анализа масел. ППР может преждевременно расходовать ресурс исправного оборудования, тогда как PdM позволяет использовать остаточный ресурс и планировать ремонт в технологические окна. При этом PdM требует инвестиций в датчики, ПО и обучение персонала.
Какие методы неразрушающего контроля применяются для диагностики оборудования?
Основные методы NDT: вибродиагностика (СКЗ виброскорости по ГОСТ ИСО 10816, зоны A – D), тепловизионный контроль (превышение температуры ΔT > 10–30 °C), анализ тока электродвигателя MCSA (спектр высших гармоник), анализ масел (металлы в пробе, вязкость, кислотное число) и акустическая эмиссия. Каждый метод выявляет свой класс дефектов и применяется на разных стадиях развития неисправности.
Для какого оборудования предиктивное обслуживание экономически оправдано?
PdM оправдан для оборудования класса A по матрице критичности RCM/FMEA: отказ вызывает останов производства, угрозу безопасности или крупные потери. Это приводы прокатных станов, компрессоры, турбины, главные насосы. Для класса B достаточно ППР с выборочным мониторингом, для класса C – реактивное ТО (Run-to-Failure). Установка дорогих систем вибромониторинга на ненагруженные вспомогательные насосы экономически нецелесообразна.
Что такое кривая Басина и как она связана с выбором стратегии ТО?
Кривая Басина (bathtub curve) – модель интенсивности отказов, выделяющая три периода: приработка (повышенные отказы из-за скрытых дефектов), нормальная эксплуатация (стабильно низкая интенсивность) и износ (резкий рост отказов). На этапе приработки эффективен контроль качества монтажа, на этапе нормальной эксплуатации – мониторинг состояния, на этапе износа – предиктивная диагностика и плановый ремонт. Календарное ТО без привязки к кривой может как пропустить дефект, так и преждевременно заменить исправный узел.
Какие барьеры возникают при переходе на предиктивное обслуживание?
Основные барьеры: необходимость корректной установки датчиков (монтаж по ISO 10816, защита от помех), разнородные протоколы передачи данных (нужны MQTT, OPC UA), интеграция со SCADA/MES, фильтрация шумов и ложных тревог, дорогое аналитическое ПО и нехватка квалифицированных аналитиков данных. Без обучения математических моделей под конкретный станок система мониторинга даёт «мусорные» данные и дискредитирует идею PdM.
С чего начать переход на современную модель ТОиР?
Начните с аудита парка оборудования и сбора статистики отказов. Затем составьте карты критичности по RCM/FMEA и разделите оборудование на классы A, B, C. Выберите один критический агрегат как пилотный участок, оснастите его контрольно-измерительной базой, разработайте регламент регулярных замеров и обучите персонал интерпретации трендов. После оценки окупаемости (ROI) тиражируйте модель на остальные классы A и B.
Обслуживание по типам оборудования
Разные типы оборудования требуют разного подхода к ТО. Ниже – краткий обзор с переходами на профильные материалы.
Частотные преобразователи обеспечивают регулировку скоростей электродвигателей и играют важную роль в управлении технологическими процессами. Их плановое обслуживание включает диагностику неисправностей, наладку и замену узлов. Подробнее – в статье «Техническое обслуживание частотных преобразователей: регламент ТО» и на странице «Техническое обслуживание преобразователей частоты».
Контрольно-измерительные приборы (КИП) имеют решающее значение для точного и безопасного контроля технологических процессов. Периодическое обслуживание, включающее калибровку и настройку, помогает обеспечить верность измерений и предотвратить ошибки, которые могут вызвать сбои и аварии. Нормативная база – в статье «Техническое обслуживание оборудования: нормативная база».
Программируемые логические контроллеры (PLC) – основа современной автоматизации. Для надёжной работы требуется регулярная проверка и обновление как программного обеспечения, так и аппаратной части.
Источники бесперебойного питания (ИБП) обеспечивают стабильность электроснабжения критических элементов производства. Правильная диагностика и замена аккумуляторов, наряду с регулярной проверкой всех рабочих элементов, помогают предотвратить сбои в подаче электроэнергии.
Промышленные компьютеры – ключевые элементы управления производственными процессами. Обслуживание включает обновление ПО, диагностику сбоев, ремонт и замену аппаратных компонентов.
Сервоприводы необходимы для точности и скорости в системах управления движением. Регулярное техобслуживание поддерживает их в оптимальном рабочем состоянии.
Электродвигатели – при выявлении дефектов по результатам вибродиагностики и замера изоляции может потребоваться плановый капитальный ремонт, включая перемотку электродвигателей.
Наши предложения
Компания X Prom Support предлагает комплексное обслуживание и ремонт промышленного оборудования, включая:
- Частотные преобразователи – диагностика и наладка.
- Контрольно-измерительные приборы – калибровка и настройка.
- Контроллеры PLC – диагностика программного обеспечения и аппаратной части.
- ИБП – обслуживание и профилактика.
- Промышленные компьютеры – настройка и ремонт.
- Сервоприводы и промышленные контроллеры – полное техобслуживание.
Профессионализм наших специалистов и передовые технологии позволяют минимизировать риски и обеспечить долговечную работу вашей техники.
Преимущества работы с нами
- Высокий профессионализм сотрудников – глубокие знания и многолетний опыт.
- Актуальные технологии и оборудование – поддержка на уровне мировых стандартов.
- Персонализированные решения – адаптируем услуги под ваши нужды.
- Высокие стандарты качества – гарантированная надёжность и долговечность результатов.
- Скорость выполнения и реагирования – минимизация времени простоя и быстрые решения.
Регулярный и профессиональный уход за оборудованием – залог непрерывной и стабильной работы вашего производства. Сотрудничая с X Prom Support, вы получаете гарантии качества и надёжного обслуживания вашей техники.
Необходима помощь?
Нажимая на кнопку, вы соглашаетесь с Политикой обработки персональных данных.