
Главные враги серводвигателя: вибрация, влажность и магнитная стружка
Серводвигатель проработал на станке с ЧПУ всего полгода, а затем начал позиционироваться с погрешностью, шуметь или вовсе заблокировал работу привода с ошибкой по энкодеру? В цеховых условиях механическую часть часто проверяют в первую очередь, но не находят перегрузок или выработки.
Секрет в том, что серводвигатель – это не обычный трехфазный асинхронный мотор-редуктор. Это высокоточная исполнительная машина, где силовой привод конструктивно объединен с оптическим или индуктивным датчиком обратной связи микроскопического разрешения.
Его главные «убийцы» – это не столько критические перегрузки по моменту, сколько незаметные внешние факторы: технологическая вибрация, масляный туман, смазочно-охлаждающие жидкости (СОЖ), а также мелкая абразивная и ферромагнитная стружка.
В этой статье эксперты инженерного центра «Икс Пром Суппорт» разберут 5 ключевых факторов, уничтожающих сервоприводы, дадут пошаговый чек-лист профилактики и расскажут, как своевременная диагностика защищает производство от многодневных простоев. Если ваш мотор уже вышел из строя, наши инженеры произведут компонентный ремонт серводвигателей в Москве с отправкой оборудования по всей России.
Анатомия серводвигателя: что именно уязвимо для разрушения
Чтобы понять, почему внешняя среда мгновенно выводит сервомашину из строя, рассмотрим её конструктивный разрез.
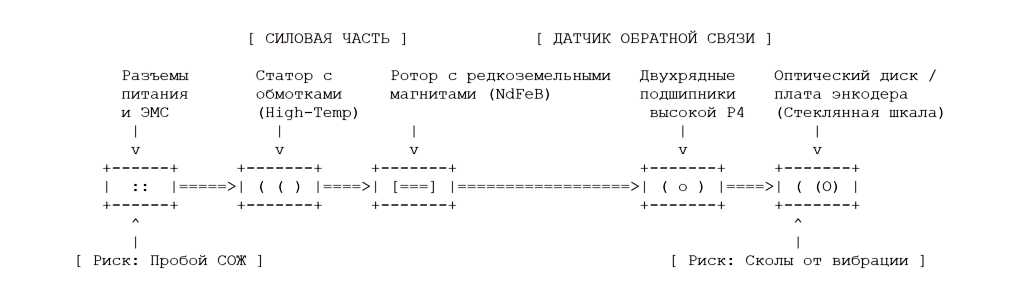
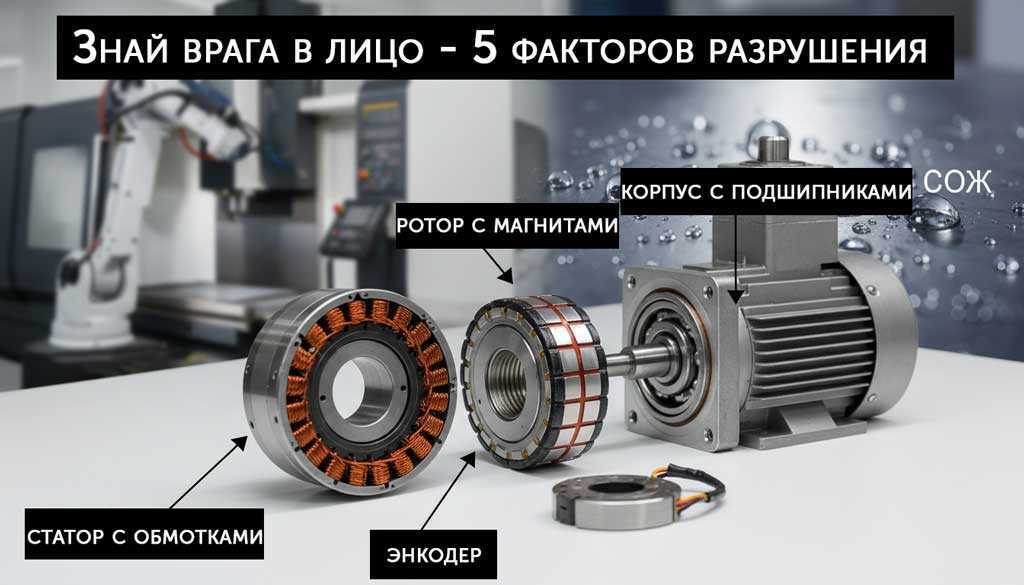
Серводвигатель состоит из трех фундаментальных узлов, каждый из которых требует особого уровня защиты:
- Статор с трехфазной обмоткой: Оснащен высокотемпературной изоляцией, но чувствителен к пробою при попадании жидких фракций.
- Ротор с постоянными магнитами: Выполнен на базе сплава неодим-железо-бор (NdFeB). Имеет высокую магнитную индукцию, но теряет свои свойства при нагреве и активно притягивает любую металлическую пыль.
- Оптический или резольверный энкодер: Прецизионный блок, смонтированный на заднем конце вала. Рассчитан на считывание меток с точностью до долей микрона, из-за чего критически реагирует на биение вала и осевые микросмещения.
Враг №1: Технологическая вибрация и несоосность
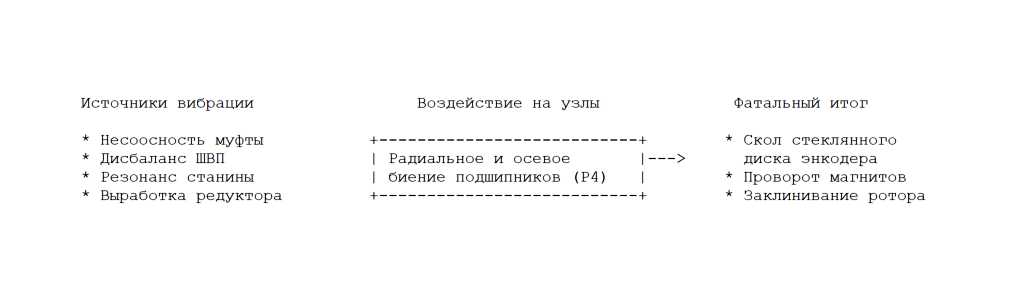
Вибрация – самый коварный фактор. В цехах металлообработки на российских предприятиях серводвигатели постоянно подвергаются внешним динамическим нагрузкам от фрезерных и токарных операций, а также от неотбалансированных ШВП (шарико-винтовых передач).
В чем проявляется разрушительное действие:
- Ударные нагрузки на энкодер: В оптических энкодерах стеклянный диск с нанесением прецизионных штрихов закреплен на валу с зазором в сотые доли миллиметра от считывающей оптопары. Повышенная вибрация приводит к микроударам диска об оптическую головку – растрескиванию стекла и мгновенному отказу привода.
- Разрушение дорожек качения подшипников: Серводвигатели оснащаются прецизионными подшипниками класса P4 или P5. Постоянная вибрация вымывает пластичную смазку и формирует на беговых дорожках эффекты бринеллирования (микрократеры), вызывая люфт вала.
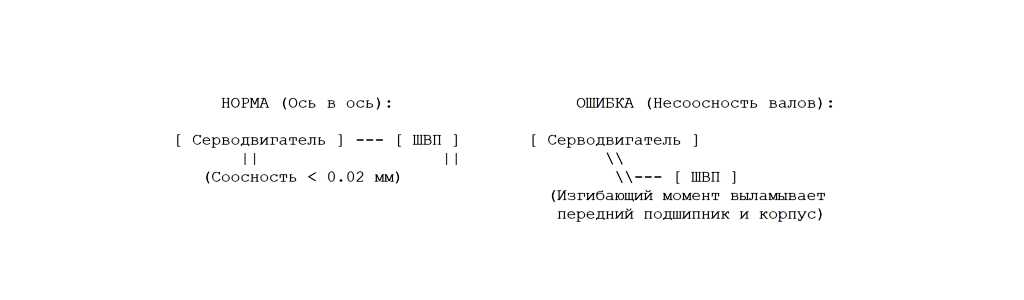
Как предотвратить: Проводить вибродиагностику оборудования, выверять соосность вала серводвигателя и ШВП лазерными системами (допустимое отклонение не более 0,02 мм), а также применять силуминовые или полиуретановые компенсационные муфты.
Враг №2: Попадание СОЖ, масла и влаги
Работа в условиях интенсивной подачи смазочно-охлаждающей жидкости (СОЖ) и масляного тумана – стандартный режим для фрезерных центров с ЧПУ. Даже если корпус двигателя соответствует классу защиты IP65, химически агрессивные эмульсии находят путь внутрь.
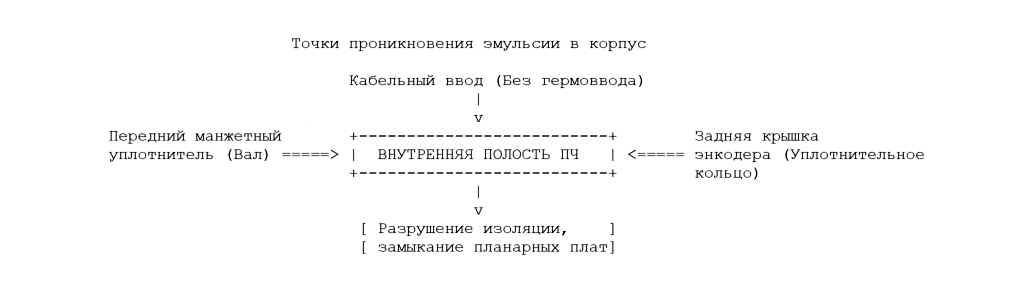
Механизм повреждения:
- Проникновение через передний сальник: Со временем кромка сальника на переднем фланце изнашивается. СОЖ под давлением проникает вдоль вала прямо в передний подшипник, вымывая смазку и вызывая коррозию.
- Капиллярный эффект кабельных трасс: Эмульсия попадает в поврежденную защитную гофру и по внутренней жиле кабеля, как по капилляру, стекает прямо в силовые и сигнальные разъемы двигателя.
- Атака на плату энкодера: Попав внутрь корпуса, масляно-водная эмульсия конденсируется на электронике энкодера. Происходит короткое замыкание питающих треков 5 В и окисление контактов.
При повреждении изоляционных барьеров обмоток вы можете изучить материал о том, как проводится диагностика КЗ на многослойной плате без схемы.
Враг №3: Металлическая и магнитная стружка
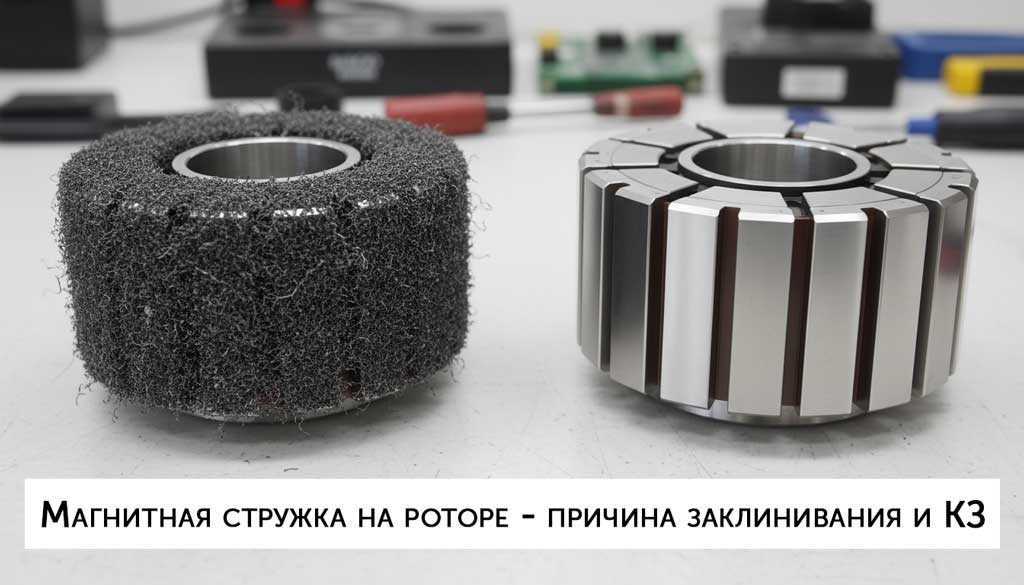
При металлообработке образуется мелкая дисперсная пыль. Ротор серводвигателя представляет собой мощнейший постоянный магнит на неодимовых элементах. При отсутствии надежного барьера мотор буквально «всасывает» мелкие ферромагнитные частицы через любые технологические зазоры.
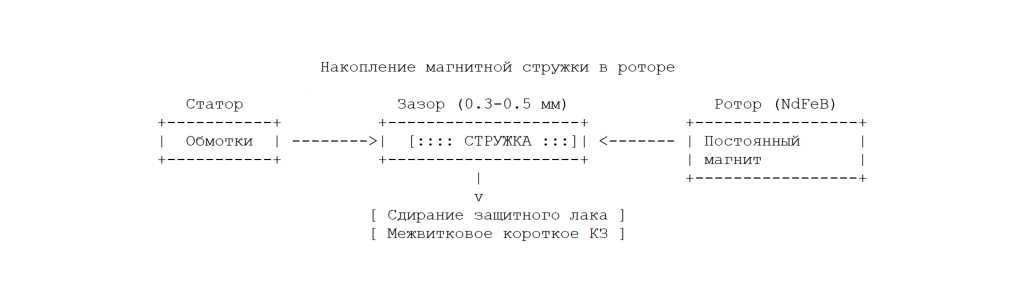
Последствия накопления стружки:
- Забивание воздушного зазора: Зазор между статором и ротором в серводвигателях составляет всего 0,3 – 0,5 мм. Скопление магнитной стружки приводит к механическому трению ротора о статор (сдирается защитный лак с обмоток).
- Повреждение неодимовых магнитов: Абразивные частицы царапают никелевое покрытие магнитов NdFeB. Без защиты неодим начинает мгновенно окисляться на воздухе и превращается в порошок, полностью теряя магнитные свойства.
Враг №4: Термический перегрев и размагничивание
Серводвигатели работают в жестких циклах Start / Stop с высокими ускорениями. Нагрев статора при пиковых токах – нормальное явление, но превышение критического порога температуры катастрофично.
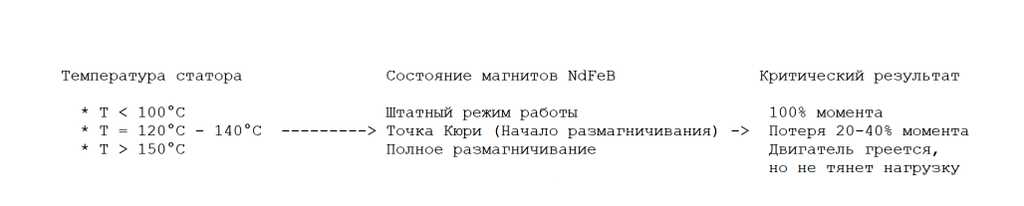
К чему приводит перегрев:
- Обратимое и необратимое размагничивание: При нагреве ротора выше точки Кюри (для большинства промышленных серий это +120°C – +140°C) магниты теряют силу поля. Серводвигатель начинает потреблять повышенный ток от серводрайвера, пытаясь удержать момент, что вызывает еще больший перегрев.
- Деградация изоляционного лака: Термическое разрушение изоляции обмоточного провода приводит к межвитковому короткому замыканию (МКЗ).
Враг №5: Сетевые помехи и импульсные перенапряжения
Силовые серводрайверы питают двигатели импульсно-модулированным напряжением с высокими скоростями нарастания фронтов (dU/dt). Если силовая линия проложена с нарушением правил ЭМС, сервосистема начинает разрушать сама себя.
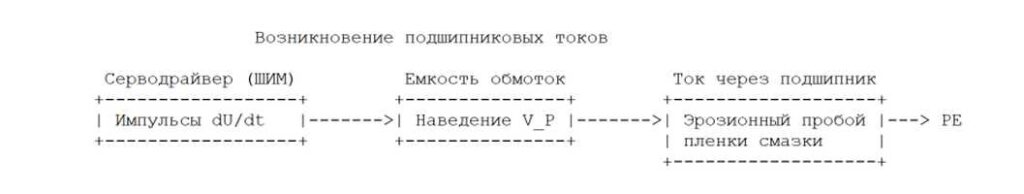
В чем опасность высоковольтных наводок:
- Подшипниковые токи (Bearing Currents): Высокочастотное напряжение наводится на роторе и разряжается на корпус через тонкую масляную пленку подшипников. Возникают микроскопические дуговые разряды (электроэрозия), спекающие смазку и разрушающие шарики.
- Сбои интерфейса энкодера: Высоковольтные наводки пробивают дифференциальные трансиверы RS-485 / Hiperface / EnDat на плате датчика, приводя к постоянным ошибкам связи
Encoder Communication Error.
Для предотвращения подобных повреждений рекомендуем изучить подробнее влияние качества электропитания на ресурс электроники.
Сводная таблица внешних угроз серводвигателя
| Враг сервосистемы | Первичные симптомы | Разрушаемый узел | Способ технической защиты |
|---|---|---|---|
| Вибрация и биение | Шум подшипников, люфт, ошибки позиционирования | Подшипники P4, стеклянный диск энкодера | Балансировка ротора, виброопоры, лазерная выверка соосности |
| СОЖ и масляный туман | Ошибки связи энкодера, падение изоляции | Разъемы, плата энкодера, обмотки статора | Замена сальников, установка лабиринтных уплотнений, IP67 |
| Магнитная стружка | Хруст при провороте вала, гул под нагрузкой | Воздушный зазор, магниты NdFeB | Защитные экраны, регулярная очистка фланца, сальники |
| Термический перегрев | Падение момента, ошибки Overheat, гарь | Изоляция статора, постоянные магниты | Принудительное охлаждение, контроль датчиков KTY / PT100 |
| Помехи и dU / dt | Выбивание серводрайвера, электроэрозия | Беговые дорожки подшипников, плата энкодера | Заземление 360°, изолированные гибридные подшипники |
Чек-лист регламентного обслуживания серводвигателей
Регулярное выполнение этого регламента службой главного механика и ОГЭ позволяет продлить межремонтный интервал оборудования в 2 – 3 раза.
ЕЖЕСМЕННЫЙ ОСМОТР И КОНТРОЛЬ
- Проверить отсутствие подтеков СОЖ и масла в зоне переднего фланца и разъемов.
- Очистить корпус мотора от скоплений стружки и пыли (без сжатого воздуха!).
- Оценить органолептически шум и вибрацию при отработке позиционирования.
- Проверить температуру корпуса пирометром (норма до +70°C…+80°C).
ЕЖЕМЕСЯЧНОЕ ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ
- Проверить целостность защитных гофрорукавов силовых и сигнальных кабелей.
- Замерить уровень вибрации на переднем и заднем подшипниковых щитах.
- Проверить надежность заземления корпуса и затяжку ЭМС-скоб на экранах.
- Осмотреть зазоры компенсационной муфты между валом и ШВП.
ПЛАНОВАЯ ДИАГНОСТИКА (РАЗ В 6 МЕСЯЦЕВ)
- Измерить сопротивление изоляции обмоток мегаомметром (напряжением 500 В).
- Проверить люфт вала индикатором часового типа (радиальный и осевой).
- Проверить равномерность индуктивности фаз статора RLC-метром.
- Проверить юстировку и сигналы энкодера по осциллографу.
Практический кейс: Восстановление серводвигателя Fanuc с фрезерного центра
Объект: Металлообрабатывающее предприятие в Калужской области.
Инцидент: На фрезерном пятиосевом центре с ЧПУ произошла авария по оси Z: серводвигатель Fanuc αiS начал выдавать ошибку связи с энкодером P/S ALARM 368 и вставал в стопор при попытке перемещения.
+-----------------------------------------------------------------+
               Результаты диагностики в сервисной лаборатории
+-----------------------------------------------------------------+
 1. Входной контроль: Наблюдается заклинивание вала,
    сопротивление изоляции статора снижено до 0.2 МОм.

 2. Разборка и дефектовка:
    * Внутренняя полость двигателя на 30% заполнена СОЖ.
    * Передний подшипник полностью разрушен из-за коррозии.
    * На неодимовых магнитах ротора налип толстый слой
      мелкой чугунной стружки.
    * Оптический диск энкодера загрязнен масляным налетом.
+-----------------------------------------------------------------+
Проведенные работы:
- Очистка и промывка: Ультразвуковая ванна для ротора и статора.
- Замена подшипников: Установка подшипников класса P4 с защитными заглушками.
- Восстановление изоляции: Сушка и покрытие обмоток электроизоляционным компаундом.
- Замена сальника: Установка термостойкого витонового сальника.
- Настройка энкодера: Выверка фазового угла по осциллографу.
Результат: После проведенных работ серводвигатель успешно прошел испытания на специализированном обкаточном стенде под полной нагрузкой. Сервомотор возвращен на предприятие и работает без сбоев. Стоимость ремонта составила 30% от стоимости нового узла, а срок выполнения составил всего 3 дня.
Перед вводом отремонтированного оборудования в эксплуатацию рекомендуем ознакомиться со смежными материалами по диагностике силовых цепей, например, узнать, как проверить IGBT-модуль мультиметром и осциллографом.
Профессиональный ремонт и настройка серводвигателей
Своевременное обнаружение симптомов износа и защита серводвигателя от внешних факторов способны предотвратить тяжелые поломки. Однако если агрегат уже пострадал от влаги, стружки или вибрации, пытаться отремонтировать его силами цеховой бригады без спецоборудования опасно – вы рискуете окончательно рассинхронизировать энкодер или повредить стеклянный диск.
Инженерный центр «Икс Пром Суппорт» выполняет профессиональный ремонт серводвигателей любой сложности:
- Замена подшипников и уплотнений: Используем только высокоточные подшипники класса P4 / P5 и химически стойкие сальники.
- Чистка и восстановление роторов: Удаление стружки, переклеивание магнитов, антикоррозийная обработка и динамическая балансировка на стенде.
- Юстировка энкодеров и резольверов: Настройка нулевой точки (Phase Alignment) с использованием специализированных программных станций для моторов Yaskawa, Fanuc, Siemens, Mitsubishi, Omron, Delta.
- Перемотка статоров: Восстановление обмоток с соблюдением температурного класса изоляции H / N.
Не допускайте долгих простоев высокоточных станков!
Присылайте фото оборудования на почту: info@x-spt.com